Inhalt
Was Batterielaschen tatsächlich bewirken
Batteriekontakte sind die kleinen Metallstreifen, die die inneren Elektrodenfolien mit den äußeren Anschlüssen verbinden. Bei Lithium-Ionen-Pouchzellen, prismatischen Zellen und auch einigen Bleiakkumulatoren leiten diese Kontaktflächen den gesamten Strom in und aus der Batterie. Sie sehen einfach aus, doch von der Ladegeschwindigkeit bis zur Sicherheit hängt alles davon ab, wie sauber und präzise diese Kontaktflächen gefertigt sind.
Warum Präzision beim Stanzen von Tabs wichtig ist
Beim Stanzen wird die Laschenform aus Aluminium- oder vernickelter Kupferfolie ausgestanzt, manchmal wird zusätzlich eine Nickellasche angeschweißt. Wenn der Stanzvorgang auch nur um wenige Millimeter daneben liegt, …0,02 mmDie Laschenkante kann winzige Grate oder Risse aufweisen. Diese Unregelmäßigkeiten können später Probleme verursachen: Grate durchdringen den Separator, Risse bilden Schwachstellen, die unter Vibrationen brechen, und ungleichmäßige Breiten beeinträchtigen das Ultraschallschweißen an den Anschluss.
Durch präzises Stanzen werden auch die Länge und Position der Laschen kontrolliert. Wenn die Laschen von positiven und negativen Folien für das Stapeln oder Wickeln exakt ausgerichtet sein müssen, führt jede Abweichung zu einer Verlangsamung des gesamten Zellenmontageprozesses oder zum Ausschuss.
Häufige Probleme bei ungenau gestanzten Laschen
Eine schlechte Qualität der Tabs macht sich schnell in der Produktion und später auch im praktischen Einsatz bemerkbar.
Bei der Zellenmontage verursachen falsch ausgerichtete oder verbogene Laschen Probleme.Schweißfehler—das Ultraschallschweißgerät meldet einen Fehler oder erzeugt schwache Verbindungen, die den Innenwiderstand erhöhen.
Bei Sicherheitsprüfungen können Grate in den Separator eindringen und bei Nagelpenetrations- oder Überladungstests interne Kurzschlüsse auslösen.
Im alltäglichen Gebrauch erhitzen sich raue Kontaktflächen stärker, da sich der Strom in den schmalen, unbeschädigten Bereichen konzentriert, was zu einem schnelleren Kapazitätsverlust oder, im Extremfall, zu einem thermischen Durchgehen führt.
Fabriken, die manuelle Stanzwerkzeuge oder minderwertige Einstationen-Stanzpressen verwenden, verzeichnen Ausschussquoten von5-15%Allein schon wegen der Probleme mit den Tabulatoren. Das summiert sich schnell, wenn man Tausende von Zellen pro Tag verarbeitet.
Wie eine Stanzmaschine in der realen Produktion funktioniert
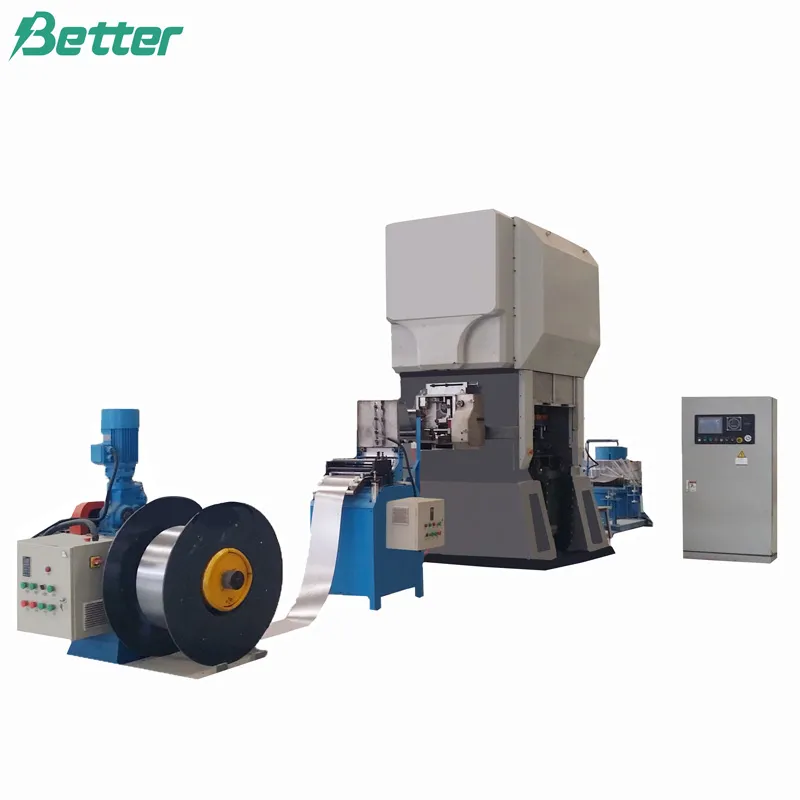
Ein modernerStanzmaschineEs handelt sich nicht nur um eine einzelne Druckmaschine, sondern um ein kontinuierliches Rolle-zu-Rolle-System. Die Folie wird von einer großen Rolle abgewickelt, durchläuft eine Spannungsregelung, wird mit servogesteuerten Stanzwerkzeugen bei hoher Geschwindigkeit gestanzt und der Materialrest separat aufgewickelt, während die gestanzte Folie weiter beschichtet oder geschnitten wird.
Die meisten Linien laufen um30-100 Meter pro MinuteJe nach Komplexität der Laschen werden diese von CCD-Kameras in Echtzeit geprüft und fehlerhafte Laschen aussortiert, bevor sie den nächsten Bearbeitungsschritt erreichen. Die Werkzeugsätze sind für eine lange Lebensdauer hartmetall- oder sogar diamantbeschichtet, und Schnellwechselsysteme ermöglichen den Wechsel von 50-mm-Laschen zu 120-mm-Laschen in weniger als 30 Minuten.
Einige moderne Stanzanlagen können sowohl positive als auch negative Laschen in einem Arbeitsgang stanzen oder sogar die Lasche stanzen und den Nickelstreifen an derselben Station anschweißen.
Wichtige Merkmale einer modernen Stanzlinie
Suchenservoelektrische AntriebeAnstelle von Hydraulik bieten sie eine wiederholgenaue Präzision bis zu ±0,01 mm und verbrauchen deutlich weniger Energie.
Die geschlossene Spannungsregelung sorgt dafür, dass die Folie flach bleibt, sodass sich die Laschen beim Stanzen nicht dehnen oder falten.
Automatische Werkzeugschmierung und Spanabfuhr verhindern die Ansammlung von Aluminiumstaub, der die Kantenqualität beeinträchtigt.
Echtzeit-Bildverarbeitung mit automatischer Auswurffunktion ist bei guten Maschinen mittlerweile Standard; sie spart mehr Material, als Sie denken.
Das integrationsfertige Design (OPC-UA oder EtherCAT) ermöglicht es der Stanzlinie, mit dem Rest Ihres MES-Systems zu kommunizieren, sodass Sie jede Lasche zu ihrer übergeordneten Rolle zurückverfolgen können.
Vorteile der Verwendung einer dedizierten Stanzlinie
Fabriken, die von manuellem oder halbautomatischem Stanzen auf eine vollwertige Stanzlinie umstellen, sehen typischerweise Folgendes:
• Verringerung der Kantengrathöhe von 50 µm auf unter5 µm
• Die Materialausbeute verbessert sich um 3-8 %, da weniger Nachbearbeitung erforderlich ist.
• Die Schweißausbeute steigt von 85 % auf über 98 %
• Der gesamte Ausschuss im Zusammenhang mit Registerkarten sinkt unter 1 %
Geschwindigkeit ist offensichtlich – Sie stanzen Hunderte von Laschen pro Minute statt nur Dutzende –, aber die eigentliche Kostenersparnis liegt in der Konsistenz. Wenn jede Lasche identisch aussieht, läuft Ihre Produktionslinie reibungsloser, es werden weniger Mitarbeiter für die Qualitätskontrolle benötigt und Ihre Kunden erhalten zuverlässigere Batterien.
Unsere empfohlene Lösung
Bei Better Tech Group haben wir jahrelang Stanzmaschinen speziell für Batteriehersteller optimiert. Unser neuestes Modell verarbeitet Aluminium-, Kupfer- und Mehrfachlaschen-Designs mit der Präzision und Geschwindigkeit, die wachsende Fabriken benötigen. Die vollständigen Spezifikationen und eine Layoutzeichnung können Sie hier einsehen und anfordern.HierDie